Крюковой болт из нержавеющей стали для сетки-сита: цены 2026 – завод
2026-09-17
Честно говоря, рынок крепежа для промышленной фильтрации в 2026 году переживает странный период. С одной стороны, мы видим стагнацию поставок европейских марок, с другой — взрывной рост качества отечественных и азиатских аналогов. Но давайте будем откровенны: большинство закупщиков совершают одну и ту же фатальную ошибку. Они выбирают крюковой болт из нержавеющей стали для крепления сетки-сита, ориентируясь исключительно на цену за килограмм, игнорируя геометрию резьбы и химический состав сплава. Это путь к простоям производства.
Почему это важно именно сейчас? Потому что в условиях санкционного давления и логистических перестроек, замена вышедшего из строя элемента вибросита может занять не три дня, как раньше, а три недели. И если ваш крюковой болт закиснет или лопнет под нагрузкой, вы потеряете гораздо больше, чем стоимость самого метиза. В этой статье я разберу не просто «винтики», а критические узлы, от которых зависит рентабельность вашего грохотного процесса в реалиях 2026 года.
Почему стандартный ГОСТ уже не работает: реальность 2026 года
Запомните: старые советские нормативы были хороши для плановой экономики, где простой оборудования не считался убытком в реальном времени. Сегодня, когда каждый час работы дробильной или сортировочной линии стоит денег, подход «лишь бы держалось» убивает бизнес.
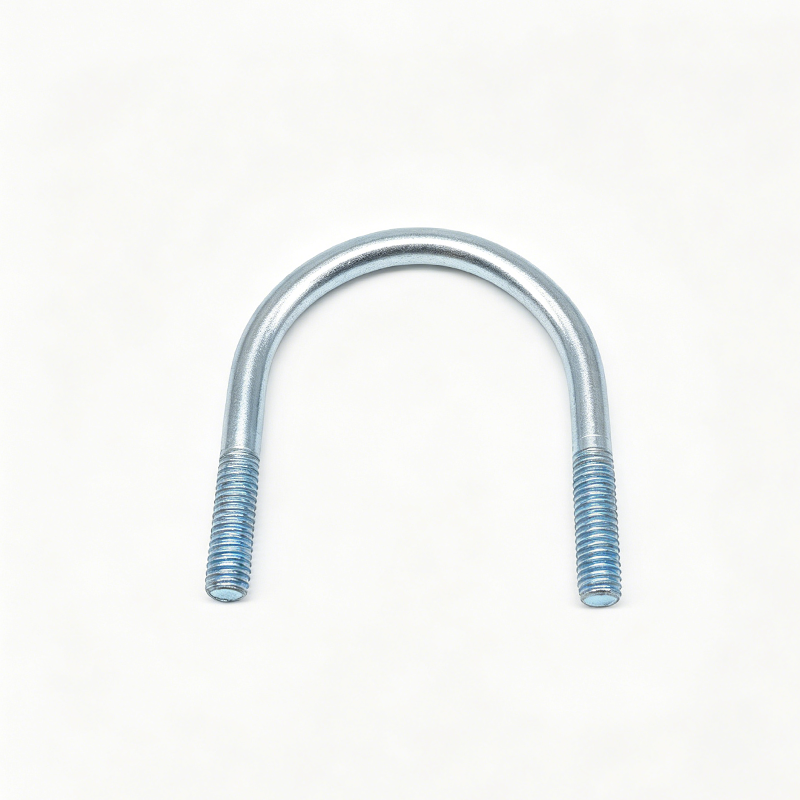
Крюковой болт (или болт с крюком, иногда его называют «барашковым» в обиходе, хотя это технически неверно для тяжелых нагрузок) выполняет две функции. Первая — механическая фиксация сетки. Вторая — обеспечение равномерного натяжения. Если натяжение неравномерное, сетка начинает «гулять», возникают микротрещины, и через месяц вы меняете дорогостоящее сито вместо того, чтобы просто подтянуть крепеж.
В 2025-2026 годах на российском рынке доминируют два типа проблем:
- Дефицит качественной нержавейки AISI 316L. Многие заводы перешли на более дешевые аналоги, маркируя их как «нержавейка». Но для агрессивных сред (химия, пищевка с высокими температурами) это приговор.
- Геометрический брак. Китайские поставки, которые хлынули на рынок после ухода европейцев, часто имеют неточную резьбу. Болт входит туго, срывается при затяжке динамометрическим ключом.
Я лично видел партии, где до 15% крепежа бракованные. Не внешне, а внутренне. Микротрещины в теле болта. Поэтому выбор поставщика сегодня — это не поиск самой низкой цены на Яндекс.Маркете, а аудит производственной линии завода.
Химия имеет значение: AISI 304 против AISI 316
Давайте разберемся в материалах. Большинство менеджеров по продажам будут пытаться впарить вам AISI 304 (аналог 08Х18Н10). Да, она дешевле. Да, она не ржавеет на воздухе. Но если ваше сито работает с влажными материалами, солевыми растворами или при повышенных температурах, AISI 304 подвержена питтинговой коррозии.
AISI 316 (10Х17Н13М2) содержит молибден. Именно молибден дает защиту от хлоридов. Разница в цене между болтом из 304 и 316 может составлять 20-30%, но срок службы в агрессивной среде увеличивается в 3-5 раз. В 2026 году, когда логистика съедает маржу, менять крепеж каждые полгода экономически невыгодно.
Таблица сравнения материалов для крепежа вибросит:
| Параметр | AISI 304 (08Х18Н10) | AISI 316 (10Х17Н13М2) | Сталь оцинкованная |
|---|---|---|---|
| Стоимость (относительная) | Низкая | Средняя/Высокая | Самая низкая |
| Коррозионная стойкость | Средняя | Высокая | Низкая (при повреждении цинка) |
| Применимость в пищепроме | Допустимо (сухие среды) | Рекомендовано | Запрещено |
| Риск «закисания» резьбы | Средний | Низкий | Высокий |
| Срок службы при вибрации | До 2 лет | До 5 лет | До 6 месяцев |
Обратите внимание на последний пункт. Вибрация — главный враг любого резьбового соединения. Нержавеющая сталь, особенно аустенитного класса, склонна к наклепу. Если вы перетянете болт из 304 стали, он может «прикипеть» к гайке или ответной части так, что его придется только срезать болгаркой. С 316 сталью этот риск ниже благодаря лучшей пластичности сплава.
Цены 2026: чего ждать от завода?
Спросите любого снабженца: «Какова цена крюкового болта?» — и вы получите диапазон от 50 до 500 рублей за штуку. Почему такой разброс? Потому что вы сравниваете яблоки с апельсинами.
На начало 2026 года средняя рыночная цена на качественный заводской крюковой болт из AISI 316 (размеры М8-М12, наиболее ходовые для промышленных сит) составляет от 180 до 350 рублей за единицу при оптовой закупке. Розничные цены в строительных гипермаркетах могут достигать 600-800 рублей, но там вы чаще всего найдете AISI 304 или даже просто «нержавеющий» сплав неизвестного происхождения.
Факторы, влияющие на цену у завода-производителя:
- Объем партии. Заказ от 1000 штук всегда будет дешевле на 15-20%, чем заказ от 100 штук. Заводу выгоднее настроить станок один раз и выпустить партию.
- Сложность профиля крюка. Стандартный U-образный крюк дешевле в изготовлении, чем специализированный профиль с увеличенной площадью контакта для деликатных сеток.
- Сертификация. Наличие паспорта качества и сертификата соответствия ГОСТ Р добавляет к стоимости около 5-7%, но спасает от претензий технадзора.
Важный нюанс: многие мелкие «заводы» в России на самом деле являются перекупщиками китайского товара. Они просто фасуют его в свои коробки. Как отличить? Запросите видео с производства конкретной партии. Настоящий завод покажет вам станки ЧПУ и склад сырья. Перекупщик пришлет стоковые фото из интернета.
Ловушка «дешевого титана» и других маркетинговых мифов
В последнее время я вижу рекламу крепежа из «титановых сплавов» для вибросит. Звучит круто, технологично, дорого. Но давайте включим критическое мышление. Титан обладает низким модулем упругости. Для крепежа, который должен держать жесткое натяжение сетки, это может быть минусом. Титановый болт может «плыть» под постоянной вибрационной нагрузкой, требуя постоянной подтяжки.
Кроме того, титан склонен к фреттинг-коррозии в паре со сталью. Если ваша рама сита сделана из обычной конструкционной стали, а болты из титана, вы получите электрохимическую пару, которая уничтожит резьбу за считанные месяцы. Unless вы используете специальные изолирующие втулки, что удорожает конструкцию и усложняет монтаж.
Поэтому мой совет: не гонитесь за экзотикой. Хорошая нержавеющая сталь AISI 316 — это золотой стандарт индустрии в 2026 году. Проверенный, предсказуемый, ремонтопригодный материал.
Конструктивные особенности: на что смотреть при приемке
Вы получили партию болтов. Что делать дальше? Не подписывайте накладную сразу. Возьмите штангенциркуль и проверьте три вещи.
Во-первых, радиус изгиба крюка. Он должен быть плавным, без заломов и трещин. Любой острый угол внутри изгиба — это концентратор напряжения. Именно оттуда начнется разрушение болта под нагрузкой. Качественный завод использует горячую штамповку или гибку на оправках с контролем радиуса.
Во-вторых, качество резьбы. Накрутите гайку. Она должна идти легко, без заеданий, до самого конца. Если гайка идет туго на первых витках, а потом клинит — брак. Если она болтается — брак. Допуски по резьбе должны соответствовать классу точности 6g или выше.
В-третьих, поверхность. Она должна быть матовой или травленой, но не зеркальной (если это не спецзаказ). Зеркальная поверхность часто скрывает дефекты проката. Также обратите внимание на отсутствие окалины. Окалина снижает коррозионную стойкость.
Проблема совместимости с импортными ситами
У многих предприятий стоят вибросита зарубежных брендов (Sweco, Derrick, Alma Mater и др.). Оригинальный крепеж к ним сейчас достать сложно и дорого. Можно ли использовать российские крюковые болты?
Да, можно. Но есть подвох. Европейские стандарты резьбы (метрические) совпадают с российскими, но вот геометрия посадочных мест может отличаться. Например, ширина паза для крюка на импортной раме может быть уже, чем у российского болта. Или высота крюка недостаточна для захвата thicker профилей.
Перед массовым заказом обязательно закажите образцы (sample batch). Обычно заводы отправляют 5-10 штук бесплатно или за символическую плату. Проведите тестовый монтаж. Попробуйте натянуть сетку. Посмотрите, не мешает ли головка болта движению продукта по ситу.
Я знаю случаи, когда предприятия закупали тысячи болтов, а они просто не влезали в пазы рамы. Потеря времени и денег колоссальная. Не повторяйте чужих ошибок.
Монтаж и обслуживание: продлеваем жизнь крепежу
Даже самый лучший болт из нержавеющей стали можно убить неправильным монтажом. Вот несколько правил, которые игнорируют 90% рабочих.
Не используйте ударные гайковерты. Серьезно. Ударный инструмент создает пиковые нагрузки, которые могут вызвать микротрещины в теле болта или сорвать резьбу. Используйте динамометрический ключ. Для болтов М10 из нержавейки рекомендуемый момент затяжки обычно составляет 25-35 Нм (зависит от шага резьбы и смазки). Превышение момента ведет к пластической деформации.
Используйте антфрикционную смазку. Нержавеющая сталь склонна к схватыванию (cold welding). Перед монтажом обязательно смажьте резьбу и контактные поверхности крюка специальной пастой (например, на основе меди или никеля). Это не только облегчит затяжку, но и позволит вам легко открутить болт через год, когда придет время менять сетку. Без смазы вы, скорее всего, будете срезать болты болгаркой.
Проверяйте натяжение регулярно. В первые 24 часа работы новой сетки происходит ее «усадка». Болты могут ослабнуть. Проведите повторную протяжку через сутки работы. Это стандартная процедура, которую часто забывают.
Альтернативы: когда крюковой болт не нужен
Иногда использование крюковых болтов избыточно. Для легких сит с мелкой ячейкой, работающих на низких вибрациях, могут подойти простые прижимные планки с винтами. Они дешевле и проще в монтаже. Однако для тяжелых промышленных грохотов, где нагрузка на квадратный метр сетки исчисляется сотнями килограмм, крюковой болт остается безальтернативным решением. Он обеспечивает точечное усилие натяжения именно там, где это нужно.
Также на рынке появляются системы быстрого зажима (quick-clamp systems). Они дороже в установке, но позволяют менять сетку за 15 минут без инструмента. Если у вас частая смена фракций, посчитайте экономию времени. Возможно, переход на такую систему окупится быстрее, чем покупка дорогих болтов.
Как выбрать завод-поставщика в России в 2026 году
Рынок перенасыщен предложениями. Как найти тех, кто делает качественно?
- Запросите карту металла. Завод должен предоставить сертификат на исходную проволоку или пруток. Там должен быть указан номер плавки и химический состав.
- Проверьте наличие собственного парка станков. Фотографии на сайте ничего не значат. Попросите провести видеозвонок в цех.
- Отзывы в профессиональных сообществах. Не читайте отзывы на Яндекс.Картах (их часто накручивают). Зайдите на форумы горняков, технологов пищепрома. Там люди пишут правду.
- Гибкость производства. Хороший завод сможет изготовить болт по вашему чертежу за 2-3 недели. Перекупщик будет ждать контейнер из Китая 2-3 месяца.
Обратите внимание на локализацию. Заводы в Центральной России (Москва, Владимир, Иваново) имеют лучшую логистику для большинства регионов. Уральские заводы сильны в металлообработке, но могут быть дороже из-за логистики на запад. Южные производители часто зависят от импортного сырья, что создает риски при колебаниях курса валют.
Прогноз цен на второй полугодие 2026
Аналитики прогнозируют дальнейшее укрепление рубля относительно юаня, но удорожание энергоносителей внутри страны. Это значит, что цены на металлопрокат останутся стабильными или слегка вырастут (на 5-7%). Однако, дефицит квалифицированных операторов станков ЧПУ может привести к росту стоимости обработки.
Мой прогноз: цены на готовый крепеж вырастут на 10-12% к концу года. Поэтому имеет смысл заключить долгосрочные контракты с фиксацией цены сейчас. Заводы охотно идут на это, чтобы гарантировать себе загрузку мощностей.
Заключение: не экономьте на спичках
Крюковой болт из нержавеющей стали для крепления сетки-сита — это маленький элемент с большим влиянием на весь процесс. Ошибка в выборе материала или геометрии стоит не сотни рублей, а сотни тысяч рублей убытков от простоя и брака продукции.
В 2026 году ключ к успеху — не в поиске самого дешевого поставщика, а в построении надежной цепочки поставок с проверенным заводом-производителем. Требуйте сертификаты, тестируйте образцы, используйте правильную смазку при монтаже. И помните: лучшая экономия — это предотвращение аварии, а не покупка дешевого металла.
Если вы сомневаетесь в выборе материала для ваших конкретных условий (температура, влажность, химический состав продукта), не стесняйтесь запрашивать консультацию у технологов завода. Хороший производитель всегда заинтересован в том, чтобы его продукт работал долго. Ведь довольный клиент вернется за новой партией, а тот, чьи болты лопнули через неделю, напишет гневный отзыв в Telegram-канале отрасли. А репутация в узком профессиональном кругу стоит дороже любой рекламы.
Выбирайте осознанно. Проверяйте факты. И пусть ваши сита работают без перебоев.